
Östenitleme ve homojenleştirme
Östenitleme ve homojenleştirmede ısıtmanın rolünü keşfedin. Malzeme yapısı, sıcaklık ve bekleme süresinin birlikte değerlendirilmesini öğrenin.
Uygulama nedir?
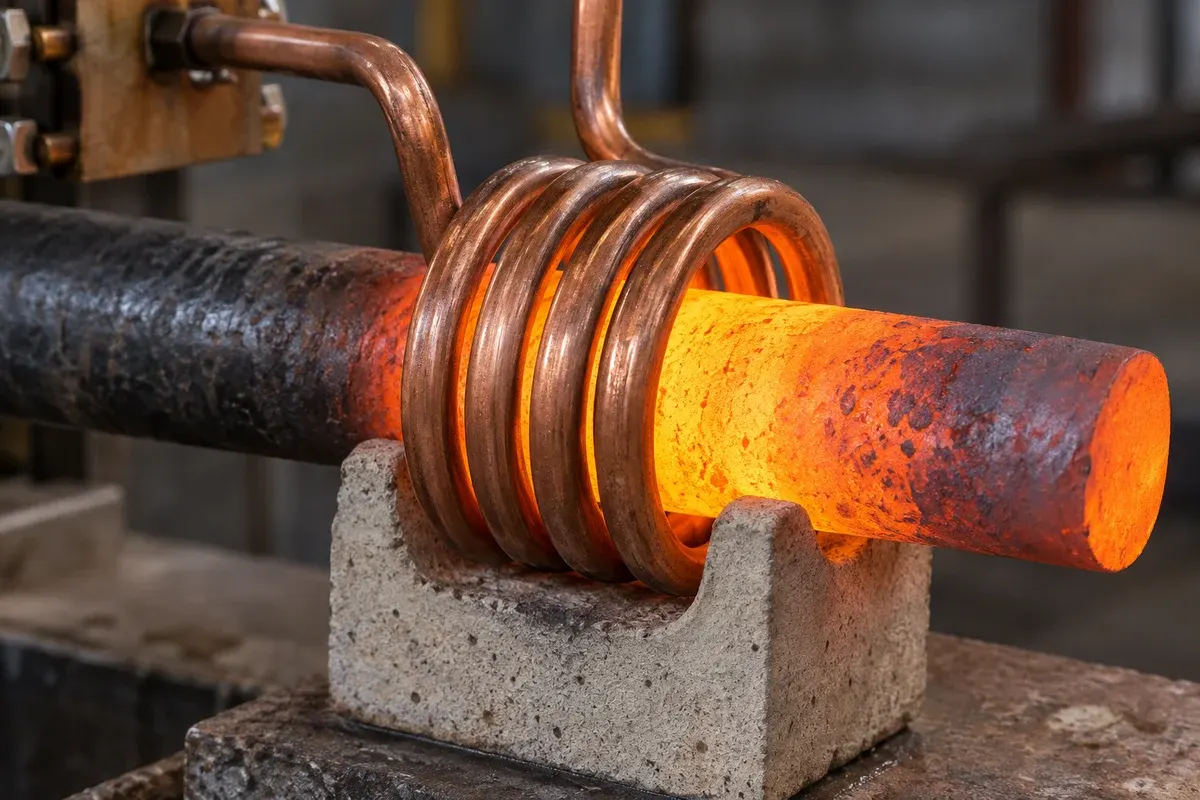
Östenitleme, uygun çeliklerin ısıl işleminde yapının östenit bölgesine getirilmesidir. Homojenleştirme ise malzemeye ve hedefe bağlı ayrı bir ısıl işlem yaklaşımıdır; iki işlem aynı reçeteyle uygulanmaz.
Nerede kullanılır?
İndüksiyonun bu süreçlere uygunluğu; alaşım, parça kesiti, gerekli sıcaklık dağılımı ve bekleme süresi üzerinden değerlendirilir. Isıtma yöntemi tek başına hedeflenen metalurjik sonucu garanti etmez.
Proses seçiminde nelere bakılır?
- Alaşım ve başlangıç malzeme yapısı
- Hedeflenen ısıl işlem ve bekleme süresi
- Kesit içi sıcaklık dağılımı ve doğrulama yöntemi
Diğer uygulama alanlarımız
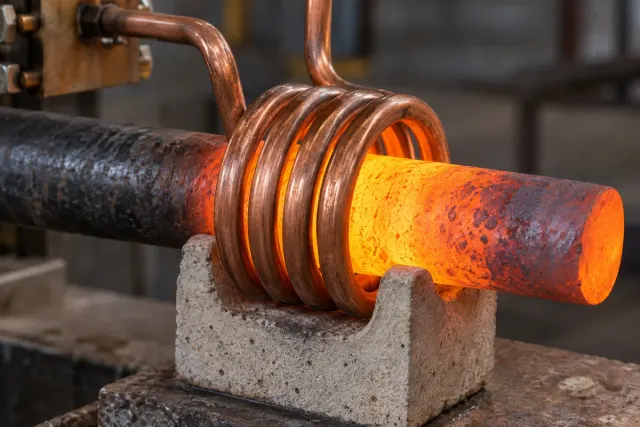
Kütük ısıtma
Kütüklerin dövme veya şekillendirme öncesinde indüksiyonla ısıtılmasını; malzeme, kesit ve üretim akışının proses üzerindeki etkilerini keşfedin.
Devamını oku ↗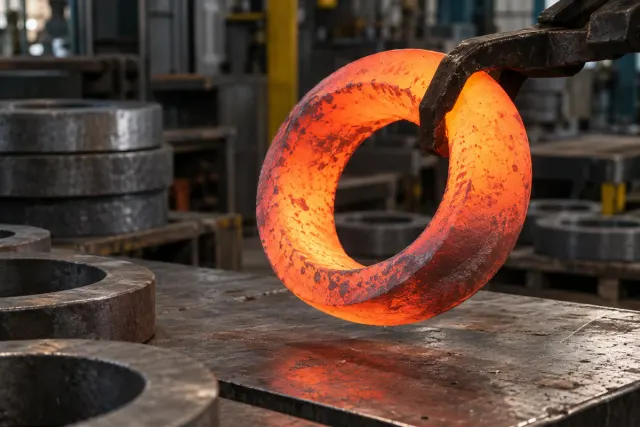
Halka haddelemeden önce ön ısıtma
Halka taslaklarının haddeleme öncesi ısıtılmasını inceleyin. Kesit, malzeme ve sıcaklık dağılımının şekillendirme hazırlığındaki rolünü öğrenin.
Devamını oku ↗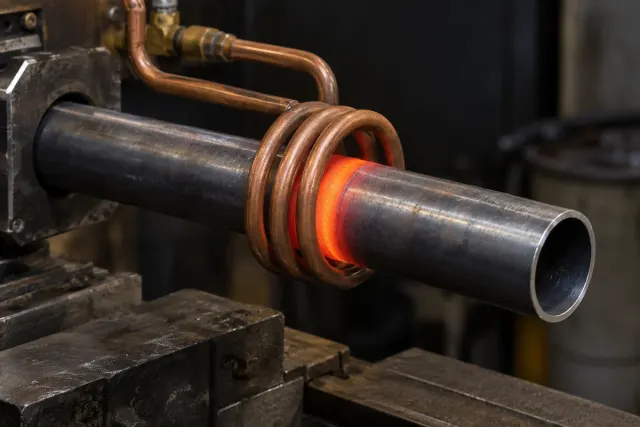
Çubuk ve boru ısıtma
Çubuk ve borularda bölgesel veya boy boyunca indüksiyonla ısıtmayı tanıyın; parça geometrisi ve et kalınlığına göre proses seçimini inceleyin.
Devamını oku ↗Dövme külçe ısıtma
Dövme öncesi külçe ısıtmanın temelini öğrenin. Kesit boyunca sıcaklık dağılımı, malzeme seçimi ve pres hattına aktarımı birlikte değerlendirin.
Devamını oku ↗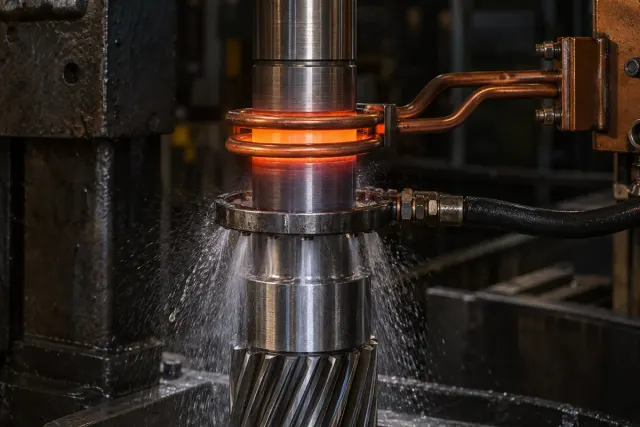
Isıl işlem
İndüksiyonla ısıl işlemin malzeme özelliklerine etkisini inceleyin; bölgesel ısıtma, soğutma ve proses doğrulamasının neden birlikte ele alındığını öğrenin.
Devamını oku ↗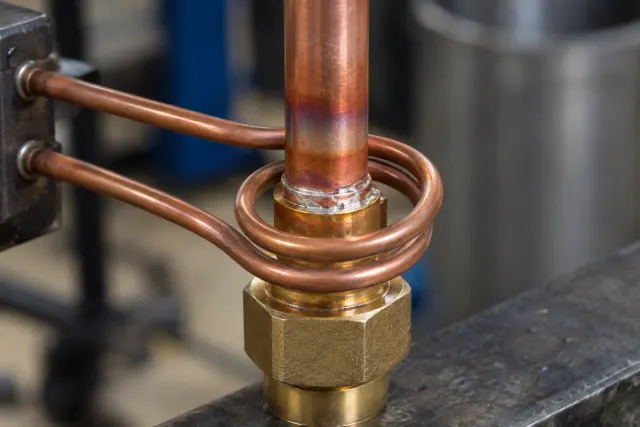
Lehimleme ve kaynak
Metal birleştirmede indüksiyonun rolünü öğrenin. Sert lehimleme ve kaynak arasındaki farkları, bağlantı geometrisi ve malzeme açısından inceleyin.
Devamını oku ↗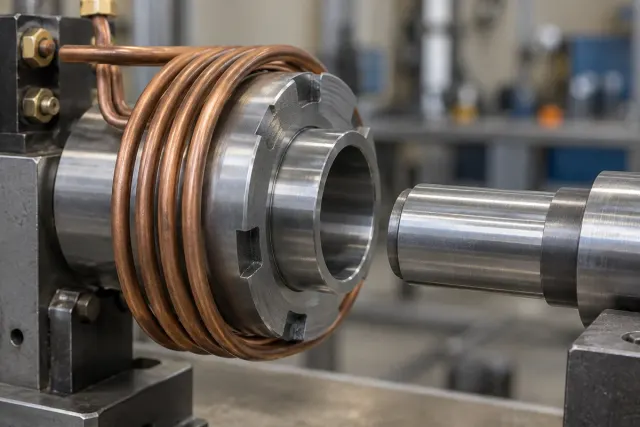
Sıcak montaj
Sıkı geçme bağlantılarda kontrollü ısıtmayla montaj yaklaşımını keşfedin; genleşme, geçme toleransı ve parça özelliklerinin önemini öğrenin.
Devamını oku ↗Yüzey işleme
İndüksiyonla yüzey sertleştirmenin temelini tanıyın. Isıtılacak bölge, malzeme ve soğutma düzeninin yüzey özelliklerine etkisini inceleyin.
Devamını oku ↗Projeniz için teklif alın
Uygulamanızı anlatın; mühendislerimiz 24 saat içinde dönüş yapsın.
İndüksiyon eritme ocağı (indüksiyon fırını) nedir, hangi metaller eritilir?
İndüksiyon eritme ocağı, pota (kruze) içindeki metali bobin tarafından üretilen manyetik alanla eriten elektrikli fırındır. Pota içinde oluşan elektromanyetik karıştırma etkisi sayesinde eriyik homojen sıcaklık ve kimyasal bileşime sahip olur. Demir, çelik, paslanmaz çelik, bakır, pirinç, alüminyum ve değerli metaller eritilebilir; kapasiteler birkaç kilogramlık kuyumcu ocaklarından yüzlerce tonluk dökümhane ocaklarına kadar uzanır. Temassız çalıştığı için vakum veya koruyucu atmosfer altında özel alaşım eritmeye de uygundur.
İndüksiyon bobini (indüktör) neden her uygulama için özel tasarlanır?
Bobin, ısıtma modelinin "kalıbı" gibidir: ısının parçanın hangi bölgesine, hangi yoğunlukta uygulanacağını bobinin geometrisi belirler. Parça-bobin arası mesafe, sarım sayısı ve akı yoğunlaştırıcılar doğrudan verimi ve ısı dağılımının homojenliğini etkiler. Yanlış bobin tasarımı; köşelerde aşırı ısınma, eşit olmayan sertlik derinliği ve gereksiz güç tüketimiyle sonuçlanır. Bu nedenle bobinler su soğutmalı bakır borudan, parça geometrisine özel üretilir ve yedek parça/hızlı bobin servisi makine seçiminde kritik kriterdir.
İndüksiyon makinesi alırken nelere dikkat edilmelidir?
Beş temel kriter: (1) Uygulama ve parça bilgisi — malzeme cinsi, boyut, hedef sıcaklık ve kapasite (adet/saat) net olmalı; (2) doğru güç ve frekans eşleşmesi (ısıtma derinliği ve çevrim süresi bununla belirlenir); (3) bobin tasarımı ve bobin yenileme hızı/maliyeti; (4) soğutma altyapısı ve kompanzasyon (PF değeri); (5) satış sonrası servis, yedek parça erişimi ve garanti koşulları. Yalnızca etiket fiyatına değil, toplam sahip olma maliyetine (enerji kWh/ton + bakım + duruş riski) bakılmalıdır. İmalatçıdan numune parça ile ısıtma testi istemek en sağlıklı seçim yöntemidir.
İndüksiyonla lehimleme (brazing) nedir, avantajları nelerdir?
İndüksiyon brazing, iki metal parçanın birleşim bölgesinin dolgu metali (lehim) ile birleştirilmesinde ısının yalnızca eklem bölgesine uygulanmasıdır. Çelik-bakır, paslanmaz-pirinç, bakır-tungsten karbür gibi farklı metal çiftleri dahi hızlı, temiz ve tekrarlanabilir şekilde birleştirilebilir. Alevli lehimlemeye göre daha güvenlidir (açık alev yok), ısı yalnızca gerekli bölgede olduğundan parça deformasyonu ve oksidasyon minimaldir, operatör becerisine bağımlılığı azaltır ve otomasyona uygundur. Soğutma grupları (HVAC), takım imalatı, otomotiv ve elektrik bağlantıları tipik uygulama alanlarıdır.
İndüksiyon ısıtma ne kadar elektrik harcar, tasarruf sağlar mı?
Isı doğrudan parçanın içinde üretildiği için indüksiyon sistemleri rezistanslı/gazlı sistemlere göre belirgin şekilde verimlidir: plastik enjeksiyon-ekstrüder ısıtmasında rezistansa göre %30–55 elektrik tasarrufu raporlanmaktadır. İndüksiyon ısıtmanın geleneksel alternatiflere göre %50'ye varan oranda daha verimli olduğu belirtilmektedir. Ayrıca modern invertörler yalnızca işlem anında güç çeker; bekleme tüketimi çok düşüktür. Doğru kompanzasyonlu (PF ≈ 0,99) bir sistem, kablo-trafo yükünü ve reaktif enerji bedelini de azaltır.